Nybörjare
Hem / Nybörjare / Branschnyheter / Hur fungerar lödning av kopparrör? En kopparrörstillverkare förklarar vetenskapen
Gå förbi en arbetsbänk där kopparrör sammanfogas, och du kommer att se en enkel ritual: rengör metallen, borsta på flussmedel, värm beslaget, mata in lodet. Lödet smälter på några sekunder och försvinner in i fogen. Vad som faktiskt händer inuti den fogen är en sekvens av fysiska och metallurgiska händelser - och när du väl förstår dem slutar lödning att vara ett knep och blir en process du kan lita på.
På vårt kopparbruk i Tangpu har vi tillbringat mer än trettio år på att tillverka de rör som går in i dessa skarvar. Lödning sker på plats, men vetenskapen börjar mycket tidigare - i den dimensionella konsistensen, renheten och metallurgin hos själva röret. Som tillverkare har vi en praktisk anledning att bry oss om hur lödning fungerar: ju bättre ett rör är gjort, desto mer förlåtande är det vid arbetsbänken.
I sin kärna är lödning en sammanfogningsprocess där en tillsatsmetall med relativt låg smältpunkt - lodet - smälter och flyter mellan två tätt passande kopparytor. Kopparröret och dess koppling smälter aldrig. Koppar smälter vid ungefär 1 085 °C, medan VVS-lod smälter mellan cirka 180 °C och 240 °C. När fogen svalnar bildar det stelnade lodet en kontinuerlig tätning och en äkta metallisk bindning med kopparn på båda sidor.
Lödning är inte lödning, och det är inte svetsning. Hårdlödning använder tillsatsmetaller som smälter över 450°C; svetsning smälter faktiskt basmetallen. Båda ger mycket starkare leder. För vattenförande kopparrör vid normalt arbetstryck är lödning snabb, ekonomisk och perfekt pålitlig - förutsatt att vetenskapen bakom det respekteras.
För att välja rätt tillsatsmetall hjälper det att känna till smältområdet du arbetar med:
| Lödtyp | Smältområde | Typisk tillämpning |
|---|---|---|
| 50/50 tenn-bly | 183–212°C | Äldre vatten- och värmefogar |
| 95/5 tenn-antimon | 232–240°C | Blyfri vatten VVS |
| Tenn-koppar (Sn97Cu3) | ~227°C | Allmänna blyfria lödfogar |
| Silverbärande (SAC) | 217–221°C | Kylning och snävare utrymmen |
Ju lägre smältområde, desto mindre värme absorberar det omgivande rörsystemet — vilket är en anledning till att blyfria lödningar med silver har blivit så populära i tätare installationer.
Varför inte helt enkelt smälta lod på ett rent rör? För ren koppar förblir inte ren. När metallen värms upp reagerar koppar med syre i luften och bildar ett kopparoxidskikt som lödet inte kommer att väta. Smält lod på en oxiderad yta beter sig som vatten på en fet platta: det pärlar sig och vägrar att spridas. Det är där flödet kommer in.
Flux utför två distinkta jobb. Först löser den kemiskt den tunna oxidfilmen som bildas på kopparytan. För det andra täcker den metallen och skyddar den från ny oxidation medan fogen värms upp. När oxiden har tagits bort blir ytan vätbar - smält lod kan spridas över den och bilda en bestående bindning.
Många tutorials säger att flussmedlet "drar" lodet in i fogen. I verkligheten sker dragningen genom kapillärverkan; flussmedel gör det helt enkelt möjligt genom att ge det smälta lodet en ren yta att verka på. Om röret och kopplingen är feta, våta eller kraftigt oxiderade kan flussmedel bara göra så mycket. Det är därför varje erfaren installatör rengör båda ytorna noggrant innan flussmedel appliceras.
Gapet mellan ett kopparrör och dess koppling är litet - vanligtvis 0,002 till 0,005 tum (0,05 till 0,13 mm). Det smala ringformiga utrymmet beter sig som ett kapillärrör. När smält lod vidrör den uppvärmda fogen, drar kapillärverkan den flytande metallen in i gapet och fördelar den jämnt runt hela omkretsen. Detta sker oavsett orientering: vertikala fogar, överliggande fogar och horisontella fogar fylls alla av samma anledning.
Det är därför dimensionerna är så viktiga. Om spelet är för stort försvagas kapillärverkan och spalten kanske bara fylls delvis. Om det är för tätt kan lod inte tränga igenom alls. På fabriken kontrollerar vi ytterdiametertolerans och ovalitet på varje draget rör, eftersom vi vet att några hundradels millimeter i vår ände ofta avgör om fogen håller i decennier eller läcker vid det första tryckprovet.
När lågan väl är tänd sker allt snabbt - ofta på mindre än trettio sekunder. Sekvensen är konsekvent och varje steg sätter upp nästa.
Varje steg beror på de före det. Skippa städningen, och flussmedlet kan inte göra sitt jobb. Värm för länge och flussmedlet bränns bort och utsätter den blotta metallen för oxidation. Flytta röret medan lodet fortfarande är smält, och du river sönder bindningen innan den har bildats. Inget av dessa misslyckanden orsakas av dålig lödning eller otur; de orsakas alla av att sekvensen avbryts.
Från vår sida av branschen är de flesta lödningsfel inte enbart en fråga om teknik. De börjar med dålig slang. Ett rör som inte är runt lämnar ett oregelbundet gap, så kapillärverkan fyller vissa zoner och svälter andra. Ett rör med kvarvarande dragolja eller tung oxid kräver för mycket av flussmedlet. Ett rör med en oborrad grad skapar turbulens inne i ledningen, vilket med tiden kan bidra till erosion och läckage av hål.
Tillverkningsdisciplinen som förhindrar dessa problem är enkel: dra röret till en jämn diameter, håll ytan ren och glödga den till ett förutsägbart temperament. Våra produktionslinjer följer exakt denna sekvens och våra kunder känner skillnaden på fältet. Om ett projekt kräver kopparvattenrör av VVS-kvalitet eller en precisionskylledning, samma regel gäller - en pålitlig skarv börjar med ett pålitligt rör.
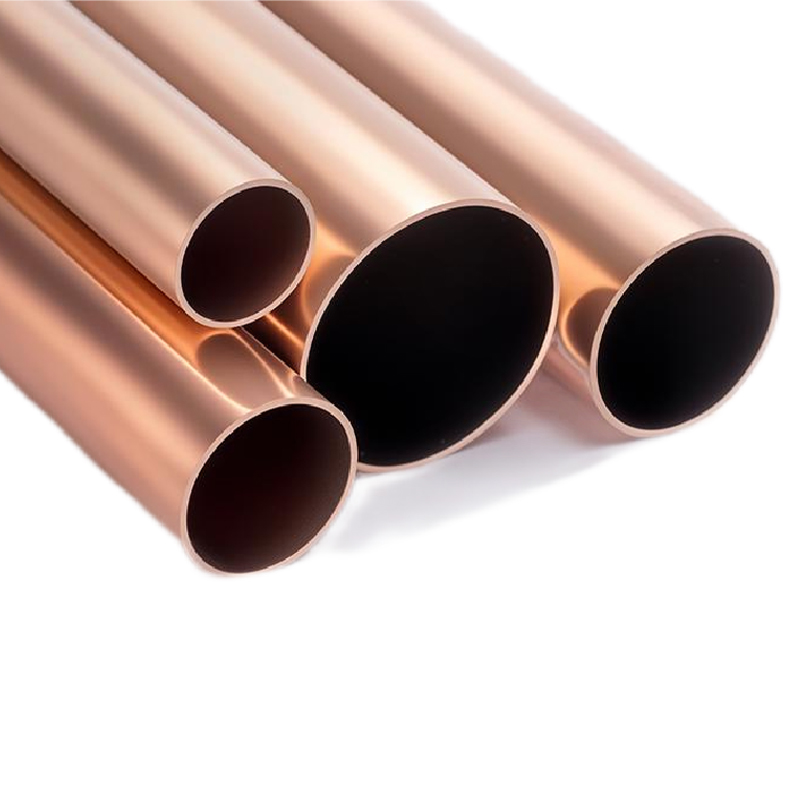 Kopparvattenrör för hållbara VVS- och kylfogar Detta högpresterande kopparrör kombinerar korrosionsbeständighet och en 100-årig livslängd, vilket gör det till en pålitlig bas för läckfria lödanslutningar i krävande system. Visa produkt →
Lödning är inte begränsad till vattenförsörjning. Kyl- och luftkonditioneringssystem bygger på samma princip: rengör, flytande, värm upp och låt kapillärverkan fylla fogen med en lämplig tillsatsmetall. Ledningarna är ofta mindre i diameter och skarvarna måste hålla trycksatt köldmedium utan en enda läcka i flera år. För dessa applikationer väljer installatörer vanligtvis silverbärande blyfria lod eller hårdlödningslegeringar, beroende på arbetstryck och vibrationer.
Våra kylslangar levereras till utrustningstillverkare över hela branschen, och skarvbeteende är en av de egenskaper de värdesätter högst. Ett rör med tät ytterdiameterkontroll och en ren, ljus yta ger teknikern bästa möjliga chans till en läckagefri förstapassage. Vi har också tagit upp den praktiska sidan av processen i vår steg-för-steg installationsguide för dem som arbetar med lödjobb.
 Precisionskylningskopparrör för VVS-installationer Med snäv diameterkontroll och en ren yta hjälper detta TP2 kopparrör tekniker att uppnå första passage läckagefria fogar, avgörande för trycksatta köldmedieledningar i kylsystem. Visa produkt →
Nästa gång du tittar på en rörmokare som löder en fog kommer du att veta vad som döljer sig bakom lågan: oxidavlägsnande, vätning, kapillärflöde och en mikroskopiskt tunn metallisk bindning. Att förstå hur lödning av kopparrör fungerar kommer inte att ersätta praxis, men det kommer att berätta exakt varför varje steg är viktigt - och varför skärande hörn så ofta slutar i ett dropp.
På Zhejiang Jingliang Copper-Tube Products har vi ägnat mer än tre decennier åt att tillverka de slangar som gör dessa steg tillförlitliga. När en lödfog håller i årtionden förtjänar röret en del av äran.
Vad är ett tjockväggat kopparrör? Tjockväggat kopparrör, även känt som sömlösa tjockväggar kopparrör, är ett högpresterande metallrör tillverkat av ren koppar eller kopparleg...
Se detaljer
Översikt och betydelse av kopparkapillärrör I modern industriell utrustning och precisionskontrollsystem har miniatyrisering och hög precision blivit den grundläggande teknik...
Se detaljer
Vad är ett kopparrör? Analys av materialkomposition och grundläggande egenskaper Definition av kopparrör Kopparrör är ett rörformigt föremål tillverkat av koppar och dess ...
Se detaljer
Förstå kopparfyrkantig rör: Komposition, betyg och typiska applikationer Koppar fyrkantiga rör är specialiserade extrusioner som kombinerar överlägsen konduktivitet, ko...
Se detaljer
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Alla rättigheter reserverade.

