Nybörjare
Hem / Nybörjare / Branschnyheter / Hur man hårdlöder mässing: Steg-för-steg-guiden för starka, läckfria fogar
Hårdlödning av mässing skiljer sig fundamentalt från lödning eller svetsning av koppar. Den högre zinkhalten kräver olika tillsatsmetaller, mer kontrollerad uppvärmning och en tydlig förståelse för fogspel. Utan rätt tillvägagångssätt riskerar du porositet, svaga fogar eller till och med att förånga zinken från basmetallen. Den här guiden går igenom de praktiska beslut du måste fatta innan du tänder facklan.
Hårdlödning sker över 840°F (450°C), långt över lödtemperaturer. Mässing, som är en legering av koppar och zink, reagerar annorlunda på värme än ren koppar. Nyckelprincipen är denna: värm upp enheten jämnt och välj en tillsatsmetall med en smältpunkt som gör att mässingen förblir fast medan fyllmedlet strömmar in i fogen genom kapillärverkan.
För de flesta mässing-till-mässing- eller mässing-till-koppar-fogar är de föredragna tillsatsmetallerna koppar-fosforlegeringar (BCuP-serien) eller silverbärande legeringar (BAg-serien). Här är uppdelningen:
| Fyllnadslegering | Smältområde (°F) | Bäst för | Flux krävs? |
|---|---|---|---|
| BCUP-5 (15 % Ag) | 1 190–1 475 | Mässing till koppar, snäva spelrum | Nej (på koppar), Ja på mässing |
| BAg-7 (56 % Ag) | 1 145–1 365 | Mässing till mässing, tunna sektioner | Ja |
| BAg-22 (49 % Ag) | 1 290–1 510 | Breda spaltfogar, bra styrka | Ja |
| BCUP-2 (inget silver) | 1 310–1 510 | Koppar till koppar begränsad mässingsanvändning | Ja on brass |
Koppar-fosfor fyllmedel flyter bra på koppar men kan angripa zinken i mässing och orsaka intergranulär penetration och sprödhet. Vid lödning av mässing ger silverbärande legeringar i allmänhet starkare, mer sega fogar. Använd alltid flussmedel på mässingsytor för att förhindra oxidbildning vid uppvärmning.
Kapillärverkan, kraften som drar in smält fyllmedel i fogen, fungerar bäst inom ett specifikt spelområde. För mässingsenheter är det rekommenderade radiella spelet 0,0015 till 0,005 tum (0,04 till 0,13 mm). För tätt begränsar flödet; för bred gör att fyllmedlet rinner ut eller bildar en svag, filébindning.
Ojämn uppvärmning orsakar distorsion, lokaliserad zinkförångning (avzinkning) och fogfel. Mässing leder värme bra men gör det långsammare än ren koppar. Zinkkomponenten sänker även baslegeringens smältpunkt, vilket innebär att du kan överhetta själva röret innan fyllmedlet rinner.
För produktion eller arbete med stora volymer ger en ugn eller induktionslödning enhetlig uppvärmning och konsekventa resultat. För fältreparationer eller prototyper fungerar en oxy-acetylenfackla med liten till medelstor spets bra.
Även erfarna hantverkare stöter på problem med mässing. Nedan följer de vanligaste felen och hur du undviker dem.
Mässing börjar tappa zink vid cirka 1 660°F (905°C). Den förångade zinken lämnar efter sig en porös, försvagad struktur och producerar en vit, rökig rök som är farlig att andas in. Arbeta i ett ventilerat utrymme och håll temperaturen precis ovanför tillsatsmetallen, inte långt över den.
Oxidfilm, olja eller smuts blockerar fyllnadsflödet. Rengör fogområdet mekaniskt med slipande trasa eller en rostfri borste, avfetta sedan med aceton eller annat lösningsmedel. Vidrör endast rengjorda ytor med rena handskar.
Olika mässingskvaliteter – som C26000 (patronmässing) kontra C36000 (fribearbetad mässing) – beter sig olika under värme. Fribearbetad mässing innehåller bly; den hårdlöder dåligt och kan spricka. Verifiera alltid legeringens sammansättning och välj ett fyllmedel som matchar, eller se materialdatabladet.
Mässing expanderar mer än stål och något mer än koppar vid upphettning. I multimetallaggregat kan den differentiella expansionen felinrikta fogen innan fyllmedlet stelnar. Vissa leverantörer konstruerar lödda kopparrör som står för denna expansion, vilket säkerställer konsekvent fogintegritet över materialkombinationer.
När du behöver lödda mässingskomponenter eller sammansättningar i volym spelar kvaliteten på basmaterialet och konsistensen av lödningsprocessen lika mycket som tekniken. En välrenommerad tillverkare använder ugnar med kontrollerad atmosfär eller induktionslödningsstationer för att eliminera oxidation och bibehålla enhetlig fogkvalitet. Leta efter leverantörer som erbjuder ett utbud av 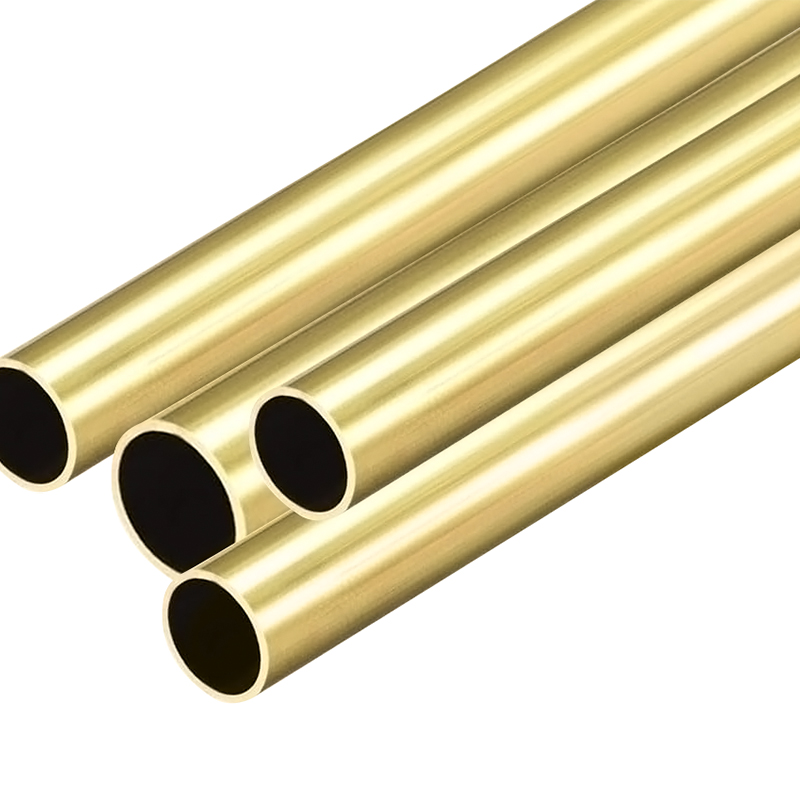 Mässingsrör med dimensionsnoggrannhet och ytrenhet Detta mässingsrör, tillgängligt i kvaliteterna H62, H63 och H65 med OD 1,8-80 mm och vägg 0,3-12 mm, säkerställer konsekventa dimensioner och renhet för tillförlitlig lödning i högtryckssystem. Visa produkt → produkter i standardlegeringar som H62 eller H65, och som kan ge lödningsfärdiga rörenheter med konsekvent ändförberedelse. Samma fabrik som levererar mässingsrören har ofta processkunskapen för att rekommendera rätt fyllmedels- och fogdesign för just din applikation.
För applikationer som involverar högtryckssystem eller kritisk värmeöverföring - såsom i kondensorer eller förångare - påverkar rörets dimensionella noggrannhet och ytrenhet direkt hårdlodkvaliteten. Inköp från en anläggning som kontrollerar dessa variabler internt minskar risken för fältfel.
Framgångsrik lödning av mässing kommer ner till tre icke förhandlingsbara steg. Välj först rätt silverbärande tillsatsmetall och applicera ett högtemperaturflöde som matchar mässingskvaliteten. För det andra, utforma fogen med rätt spelrum och varvlängd för att tillåta kapillärverkan att göra sitt arbete. För det tredje, värm jämnt och stoppa omedelbart när fyllmedlet rinner. De bästa hårdlödningarna är osynliga inuti fogen – synligt fyllmedel på utsidan signalerar vanligtvis för mycket värme eller för mycket fyllmedel.
Om du behöver 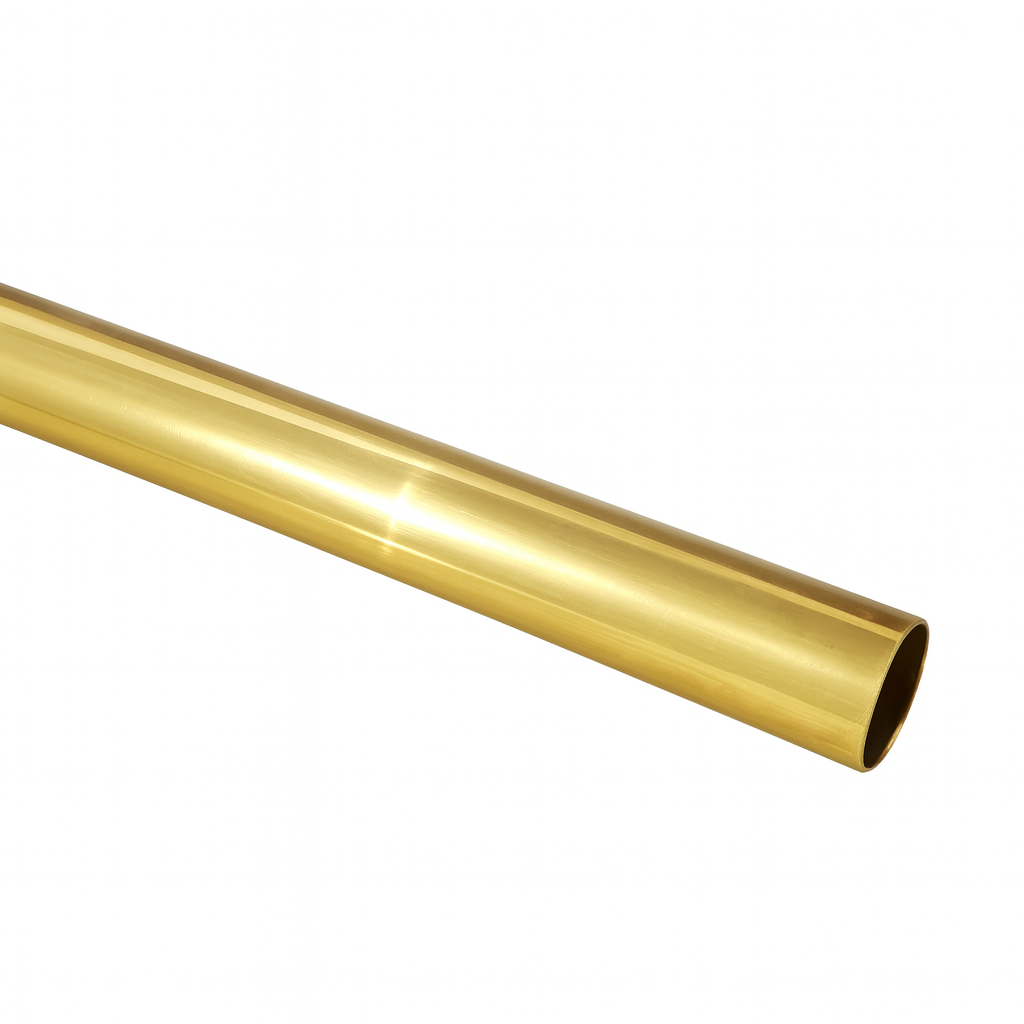 H65 (C27000) Mässingsrör för konsekvent hårdlödningskontroll H65 mässingsrör erbjuder en balans mellan styrka och duktilitet med stabil väggtjocklek och legeringssammansättning, vilket gör det lättare att kontrollera hårdlödningsparametrar för monteringar med snäva toleranser. Visa produkt → och sammansättningar som uppfyller snäva toleranser, överväg att arbeta med en tillverkare som kontrollerar både materialkvalitet och hårdlödningsparametrar. När själva mässingsröret är konsekvent i väggtjocklek och legeringssammansättning, blir din hårdlödning mycket lättare att kontrollera. Den konsistensen är skillnaden mellan en led som ser bra ut på bänken och en som håller tryck i flera år på fältet.
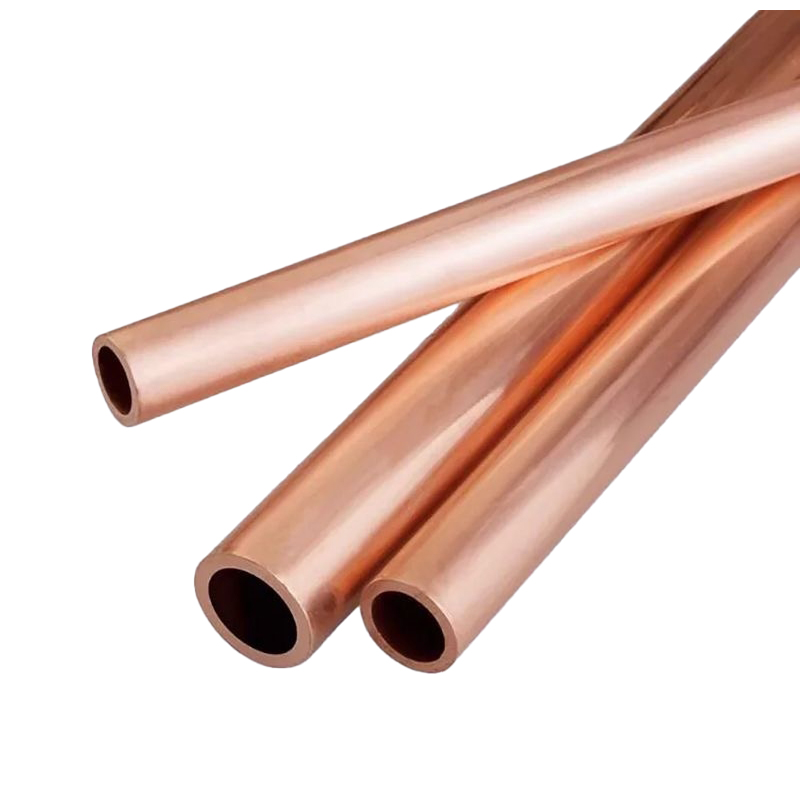
Vad är ett tjockväggat kopparrör? Tjockväggat kopparrör, även känt som sömlösa tjockväggar kopparrör, är ett högpresterande metallrör tillverkat av ren koppar eller kopparleg...
Se detaljer
Översikt och betydelse av kopparkapillärrör I modern industriell utrustning och precisionskontrollsystem har miniatyrisering och hög precision blivit den grundläggande teknik...
Se detaljer
Vad är ett kopparrör? Analys av materialkomposition och grundläggande egenskaper Definition av kopparrör Kopparrör är ett rörformigt föremål tillverkat av koppar och dess ...
Se detaljer
Förstå kopparfyrkantig rör: Komposition, betyg och typiska applikationer Koppar fyrkantiga rör är specialiserade extrusioner som kombinerar överlägsen konduktivitet, ko...
Se detaljer
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Alla rättigheter reserverade.

